Fiche TUG
Imprimante 3D d’atelier
Fabriquer une pièce utile sans oublier le procédé
Évaluer une imprimante 3D d’atelier selon volume, matériaux, calibration, ventilation, maintenance et qualité de pièce.
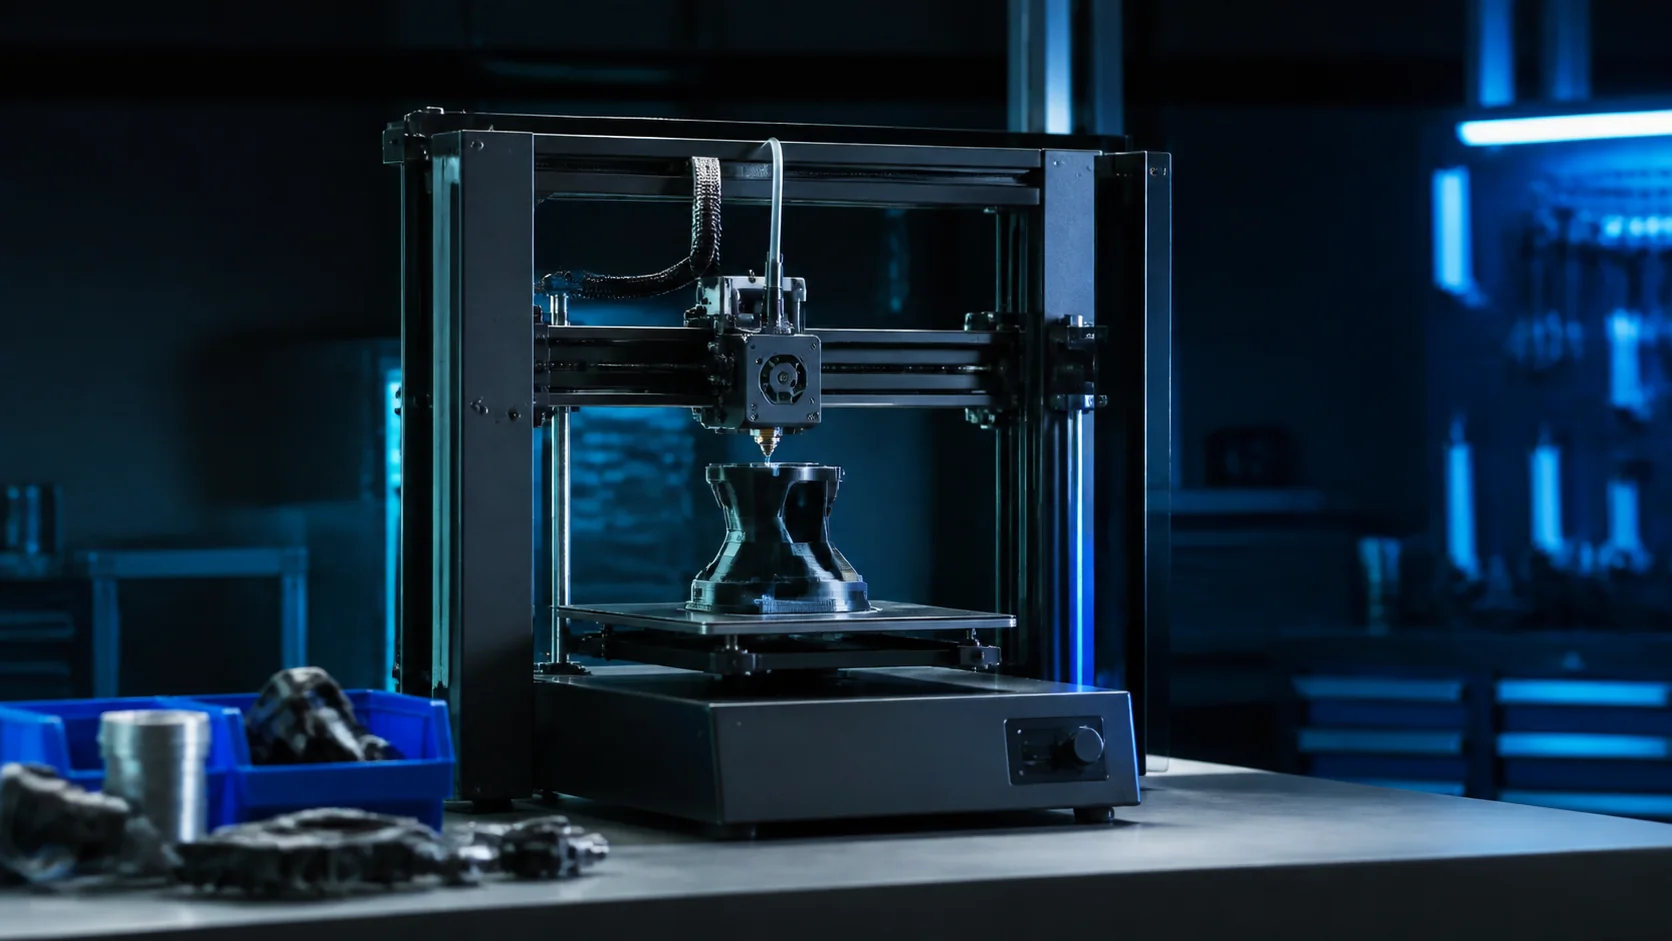
L’impression locale peut raccourcir une attente, mais elle déplace le travail vers la conception, le choix du matériau, la préparation et le contrôle. Un trancheur convertit le modèle 3D en trajectoires. La tête dépose un filament fondu couche après couche dans une enceinte ou un volume ouvert. Adhérence, température, orientation, matière et géométrie déterminent le résultat ; une pièce réussie visuellement n’est pas automatiquement apte à une charge. Pour TUG, la question n'est donc pas d'accumuler du matériel, mais de vérifier si imprimante 3d d’atelier répond à la mission annoncée dans ses conditions réelles d'usage.
Ce qu’il faut savoir en 30 secondes
À considérer si volume utile et matériaux restent compatibles avec la mission réelle.
Une imprimante 3D d’atelier transforme un fichier en couches de matière, mais la machine seule ne garantit ni cote, ni solidité, ni air sain. La Prusa CORE One documentée propose une enceinte et un volume de 250 × 220 × 270 mm. NIOSH rappelle que les risques varient avec le procédé et les matériaux, notamment les particules ultrafines, composés volatils, surfaces chaudes et pièces mobiles.
- Confiance
- Confiance TUG : moyenne
- Ce qui fonde la fiche
- Niveau de preuve moyen : 2 source(s) publique(s), sans test physique TUG revendiqué.
- Dernière vérification
- 28/07/2026
- Version de page
- 2.0
Pour qui
- Créer une aide au positionnement qui ne porte pas une charge critique.
- Tester encombrement, prise en main ou assemblage avant fabrication définitive.
Quand ce n’est pas le bon choix
- Une enceinte fermée n’est pas une preuve de maîtrise des émissions.
- Les émissions et risques changent avec le filament, la couleur, les additifs et la température.
Dans le réel
Ce que ça change concrètement
Créer une aide au positionnement qui ne porte pas une charge critique.
Tester encombrement, prise en main ou assemblage avant fabrication définitive.
Remplacer un bouton, une cale ou un guide après validation du matériau et des efforts.
Comprendre
Le problème à résoudre avant de comparer les objets
L’impression locale peut raccourcir une attente, mais elle déplace le travail vers la conception, le choix du matériau, la préparation et le contrôle.
Un trancheur convertit le modèle 3D en trajectoires. La tête dépose un filament fondu couche après couche dans une enceinte ou un volume ouvert. Adhérence, température, orientation, matière et géométrie déterminent le résultat ; une pièce réussie visuellement n’est pas automatiquement apte à une charge.
Concevoir
Définir dimensions, tolérances, orientation et fonction sans surdimensionner au hasard.
Préparer
Choisir un filament documenté, trancher le fichier et vérifier plateau, buse et environnement.
Imprimer
Surveiller les premières couches et maintenir les contrôles de ventilation et d’accès.
Contrôler
Mesurer, tester et documenter la pièce avant de l’utiliser dans une mission réelle.
Usages réels
Les situations qui changent la décision
Gabarit d’atelier
Créer une aide au positionnement qui ne porte pas une charge critique.
Prototype
Tester encombrement, prise en main ou assemblage avant fabrication définitive.
Pièce non critique
Remplacer un bouton, une cale ou un guide après validation du matériau et des efforts.
Petite série
Répéter une pièce lorsque le temps machine, le contrôle et la maintenance restent acceptables.
Bien choisir
Les critères qui changent vraiment la décision
Volume utile
Comparer les dimensions réelles des pièces, marges et orientation au volume de construction.
Matériaux
Vérifier températures, enceinte, émissions, stockage et propriétés après impression.
Ventilation
Prévoir un contrôle à la source adapté aux matériaux et au local, pas seulement une enceinte fermée.
Répétabilité
Examiner calibration, première couche, capteurs, profils et procédure de contrôle.
Maintenance
Anticiper buses, plateau, courroies, filtres éventuels, nettoyage et pièces d’usure.
Références documentées
Des exemples documentés, pas un classement automatique
Prusa CORE One
Imprimante 3D FFF fermée documentée avec volume de construction de 250 × 220 × 270 mm.
Point utile : Le fabricant publie caractéristiques, guides de démarrage, calibration, firmware et profils de tranchage.
Limite : TUG n’a testé ni qualité dimensionnelle, ni émissions, ni fiabilité, ni aptitude d’une pièce à un effort donné.
Source officielleCe que disent les utilisateurs
1 retour documenté provenant de 1 type de source et 1 domaine. Il ne s’agit pas d’une note globale.
Retours disponibles
Volumes et limites de lecture
Le corpus public disponible apporte des retours attribués à l’objet étudié, mais reste trop restreint pour établir une répartition thématique ou une tonalité chiffrée fiable.
Composition du corpus
Des retours de nature différente
- 1 Avis marchands
Synthèse éditoriale TUG
Ce qu’on en retient
Le corpus porte sur Prusa CORE One et distingue les retours attribuables des limites de couverture.
Limites
Ce que cette fiche ne promet pas
- Une enceinte fermée n’est pas une preuve de maîtrise des émissions.
- Les émissions et risques changent avec le filament, la couleur, les additifs et la température.
- Une pièce imprimée ne doit pas être utilisée en sécurité critique sans conception et validation adaptées.
- Chaleur, mouvements, électricité et maintenance imposent de respecter les instructions du modèle.
Alternatives contextuelles
Faire autrement reste une option
Usinage ou découpe
Utile si : La matière, la précision ou l’état de surface l’exigent.
Compromis : Plus de préparation et de déchets possibles.
Pièce standard
Utile si : Une référence industrielle existe et offre une conformité documentée.
Compromis : Moins de personnalisation.
Service d’impression
Utile si : Le besoin est rare ou le local ne permet pas une exploitation maîtrisée.
Compromis : Délai et itérations externes.
État des preuves
Ce qu’on sait — et ce qu’on ne sait pas encore
Ce qu’on sait
- Définir dimensions, tolérances, orientation et fonction sans surdimensionner au hasard.
- Choisir un filament documenté, trancher le fichier et vérifier plateau, buse et environnement.
- Surveiller les premières couches et maintenir les contrôles de ventilation et d’accès.
- Mesurer, tester et documenter la pièce avant de l’utiliser dans une mission réelle.
Ce qu’on ne sait pas encore
- À vérifier dans le contexte réel : volume utile et son effet sur la mission annoncée.
- À vérifier dans le contexte réel : matériaux et son effet sur la mission annoncée.
Preuve et fraîcheur
Ce que les sources permettent réellement de dire
Synthèse fondée sur les sources publiques visibles dans la fiche ; les affirmations restent attribuées et aucun test physique TUG n'est revendiqué.
Le point décisif
Cette famille d'objets mérite d'être considérée si ses contraintes restent compatibles avec la mission suivante : produire rapidement un gabarit, une pièce de remplacement non critique ou un prototype adapté au besoin réel de l’atelier. Le choix doit encore être confronté aux limites documentées, sans transformer une préparation utile en promesse universelle.
Questions fréquentes
Les points à clarifier avant de choisir
Une enceinte suffit-elle pour les fumées ?
Non. Il faut examiner matériau, filtration, extraction et renouvellement d’air selon le contexte.
Une pièce réussie est-elle solide ?
Pas nécessairement. Orientation, matière, géométrie, adhésion des couches et vieillissement comptent.
Faut-il calibrer avant chaque impression ?
La fréquence dépend du système et des changements, mais plateau, buse et première couche doivent rester contrôlés.
État éditorial : cette fiche continue d’être relue. Aucune information manquante n’est remplacée par une donnée inventée.