Fiche TUG
Outil de mesure qualité
Transformer une cote en décision traçable
Évaluer un outil de contrôle dimensionnel selon plage, résolution, origine, faces de mesure, environnement et étalonnage.
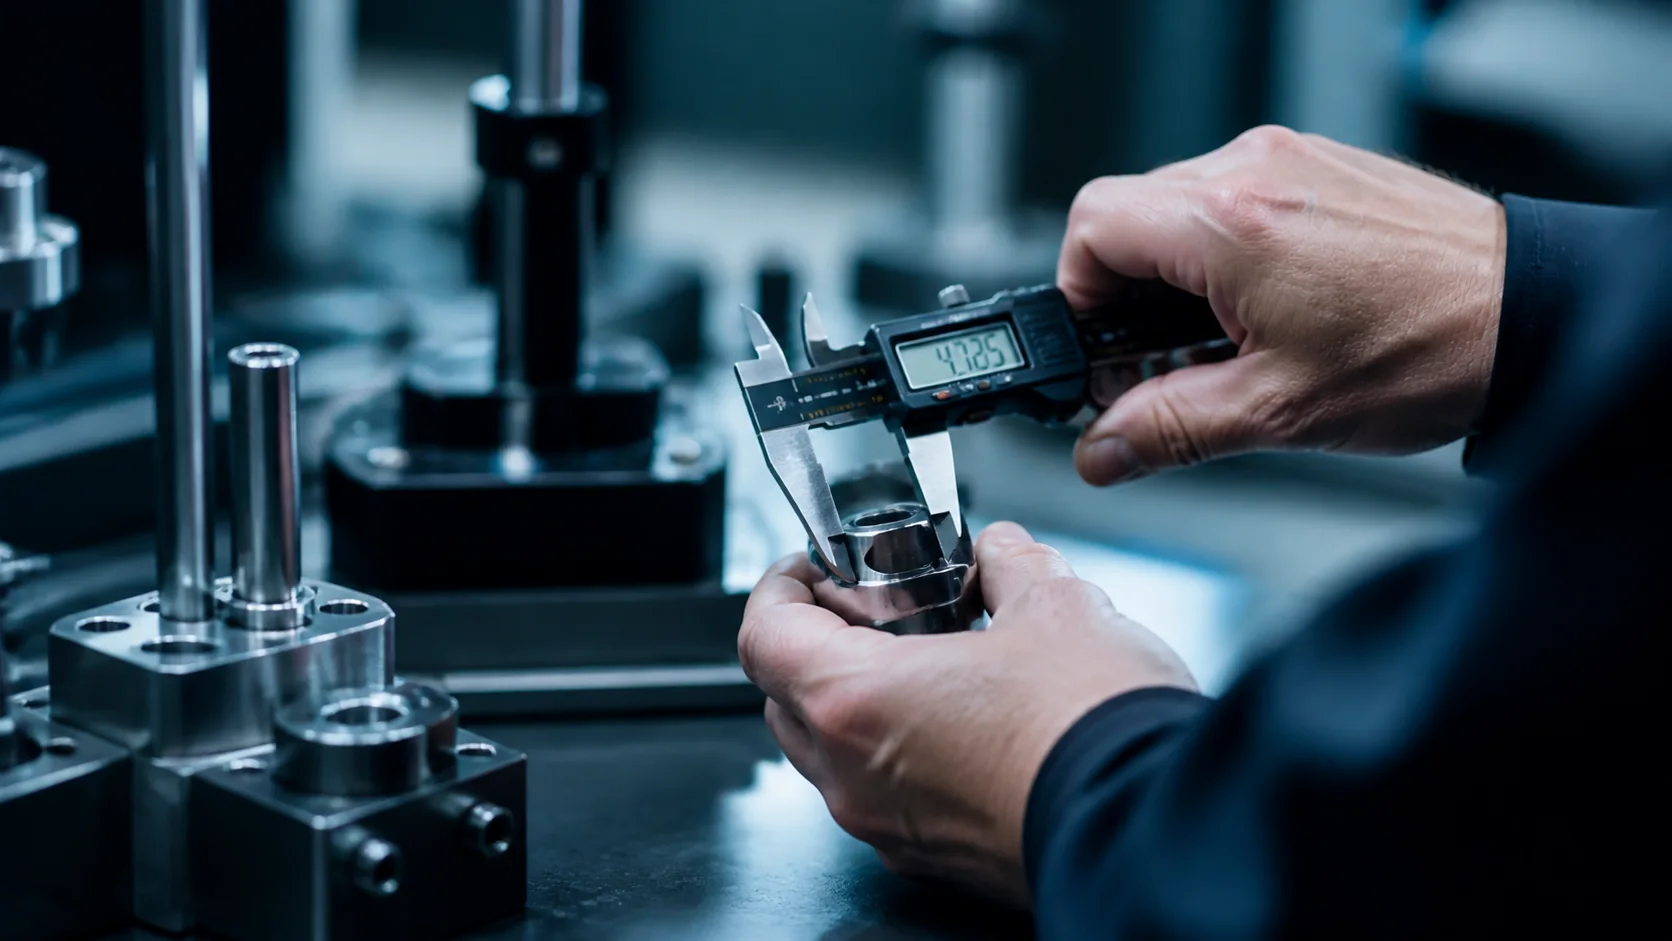
Une cote mal mesurée peut entraîner reprise ou rebut ; le numérique réduit certaines erreurs de lecture, mais pas les erreurs de méthode. Le coulisseau déplace des becs ou une jauge de profondeur. Le capteur convertit la position en valeur affichée à partir d’une origine, sans décider à la place de l’opérateur si la mesure est valide. Pour TUG, la question n'est donc pas d'accumuler du matériel, mais de vérifier si outil de mesure qualité répond à la mission annoncée dans ses conditions réelles d'usage.
Ce qu’il faut savoir en 30 secondes
À considérer si plage et résolution et exactitude restent compatibles avec la mission réelle.
Un outil de mesure qualité ne se résume pas à un écran numérique. Le pied à coulisse ABSOLUTE Digimatic documenté par Mitutoyo permet des mesures extérieures, intérieures, de profondeur et d’épaulement selon le modèle. Son système ABS conserve une origine définie, tandis que le capteur AOS est conçu pour mieux résister aux contaminations de l’atelier. Une lecture affichée ne devient pourtant une preuve que si les surfaces, la méthode, la force, la température, l’état de l’outil et sa vérification sont maîtrisés.
- Confiance
- Confiance TUG : moyenne
- Ce qui fonde la fiche
- Niveau de preuve moyen : 2 source(s) publique(s), sans test physique TUG revendiqué.
- Dernière vérification
- 28/07/2026
- Version de page
- 2.0
Pour qui
- Contrôler une portée cylindrique avec les grands becs.
- Mesurer une ouverture accessible avec les becs dédiés.
Quand ce n’est pas le bon choix
- La résolution de l’affichage ne prouve pas l’exactitude de la mesure.
- Une pression, un angle ou une surface sale peuvent fausser la cote.
Dans le réel
Ce que ça change concrètement
Contrôler une portée cylindrique avec les grands becs.
Mesurer une ouverture accessible avec les becs dédiés.
Utiliser la tige sur une surface d’appui propre et stable.
Comprendre
Le problème à résoudre avant de comparer les objets
Une cote mal mesurée peut entraîner reprise ou rebut ; le numérique réduit certaines erreurs de lecture, mais pas les erreurs de méthode.
Le coulisseau déplace des becs ou une jauge de profondeur. Le capteur convertit la position en valeur affichée à partir d’une origine, sans décider à la place de l’opérateur si la mesure est valide.
Nettoyer
Essuyer faces de mesure et pièce avant la prise de cote.
Vérifier
Fermer l’outil, contrôler l’origine et rechercher jeu ou dommage.
Mesurer
Choisir les faces adaptées et appliquer une force régulière sans incliner l’outil.
Tracer
Noter cote, tolérance, outil, date et décision lorsque le contrôle l’exige.
Usages réels
Les situations qui changent la décision
Diamètre extérieur
Contrôler une portée cylindrique avec les grands becs.
Dimension intérieure
Mesurer une ouverture accessible avec les becs dédiés.
Profondeur
Utiliser la tige sur une surface d’appui propre et stable.
Contrôle réception
Comparer une cote définie au plan et à la tolérance applicable.
Bien choisir
Les critères qui changent vraiment la décision
Plage
Choisir une capacité couvrant les pièces sans travailler en limite permanente.
Résolution et exactitude
Distinguer le pas affiché des spécifications d’exactitude du modèle exact.
Environnement
Évaluer poussière, huile, eau, température et niveau de protection documenté.
Traçabilité
Prévoir vérification périodique, identification et historique si la qualité l’exige.
Sortie de données
Vérifier connectique et logiciel seulement si la capture automatique est nécessaire.
Références documentées
Des exemples documentés, pas un classement automatique
ABSOLUTE AOS Digimatic Caliper
Famille de pieds à coulisse numériques pour mesures extérieures, intérieures, de profondeur et d’épaulement.
Point utile : Le fabricant documente le capteur AOS, l’origine ABS, les usages et les variantes de la gamme.
Limite : TUG n’a vérifié ni étalonnage, ni exactitude d’un exemplaire, ni aptitude à une tolérance donnée.
Source officielleLimites
Ce que cette fiche ne promet pas
- La résolution de l’affichage ne prouve pas l’exactitude de la mesure.
- Une pression, un angle ou une surface sale peuvent fausser la cote.
- Un pied à coulisse ne convient pas à toutes les géométries ni à toutes les tolérances.
- Un processus qualité peut exiger un étalonnage traçable et une procédure documentée.
Alternatives contextuelles
Faire autrement reste une option
Pied à coulisse mécanique
Utile si : La lecture directe et l’absence de pile sont prioritaires.
Compromis : Lecture plus dépendante de l’opérateur.
Micromètre
Utile si : La tolérance et la géométrie nécessitent un instrument plus spécialisé.
Compromis : Plage et polyvalence réduites.
Contrôle par calibre
Utile si : Une décision conforme/non conforme répétitive suffit.
Compromis : Ne fournit pas toujours une valeur mesurée.
État des preuves
Ce qu’on sait — et ce qu’on ne sait pas encore
Ce qu’on sait
- Essuyer faces de mesure et pièce avant la prise de cote.
- Fermer l’outil, contrôler l’origine et rechercher jeu ou dommage.
- Choisir les faces adaptées et appliquer une force régulière sans incliner l’outil.
- Noter cote, tolérance, outil, date et décision lorsque le contrôle l’exige.
Ce qu’on ne sait pas encore
- À vérifier dans le contexte réel : plage et son effet sur la mission annoncée.
- À vérifier dans le contexte réel : résolution et exactitude et son effet sur la mission annoncée.
Preuve et fraîcheur
Ce que les sources permettent réellement de dire
Synthèse fondée sur les sources publiques visibles dans la fiche ; les affirmations restent attribuées et aucun test physique TUG n'est revendiqué.
Le point décisif
Cette famille d'objets mérite d'être considérée si ses contraintes restent compatibles avec la mission suivante : contrôler rapidement une dimension de pièce et enregistrer une décision cohérente dans un processus d’atelier. Le choix doit encore être confronté aux limites documentées, sans transformer une préparation utile en promesse universelle.
Questions fréquentes
Les points à clarifier avant de choisir
Plus de décimales signifie-t-il plus d’exactitude ?
Non. Il faut distinguer résolution affichée, exactitude spécifiée et méthode réelle.
Peut-on mesurer toutes les cotes avec un pied à coulisse ?
Non. La forme, l’accès et la tolérance peuvent imposer un autre instrument.
Faut-il vérifier l’outil avant chaque série ?
Oui, au minimum son état, ses surfaces et son origine selon la procédure applicable.
État éditorial : cette fiche continue d’être relue. Aucune information manquante n’est remplacée par une donnée inventée.