Fiche TUG
Caméra d’inspection qualité
Automatiser une observation sans déléguer la preuve
Choisir une caméra de vision industrielle : défaut visible, éclairage, optique, résolution, cadence, apprentissage, faux rejets, interfaces et validation sur pièces réelles.
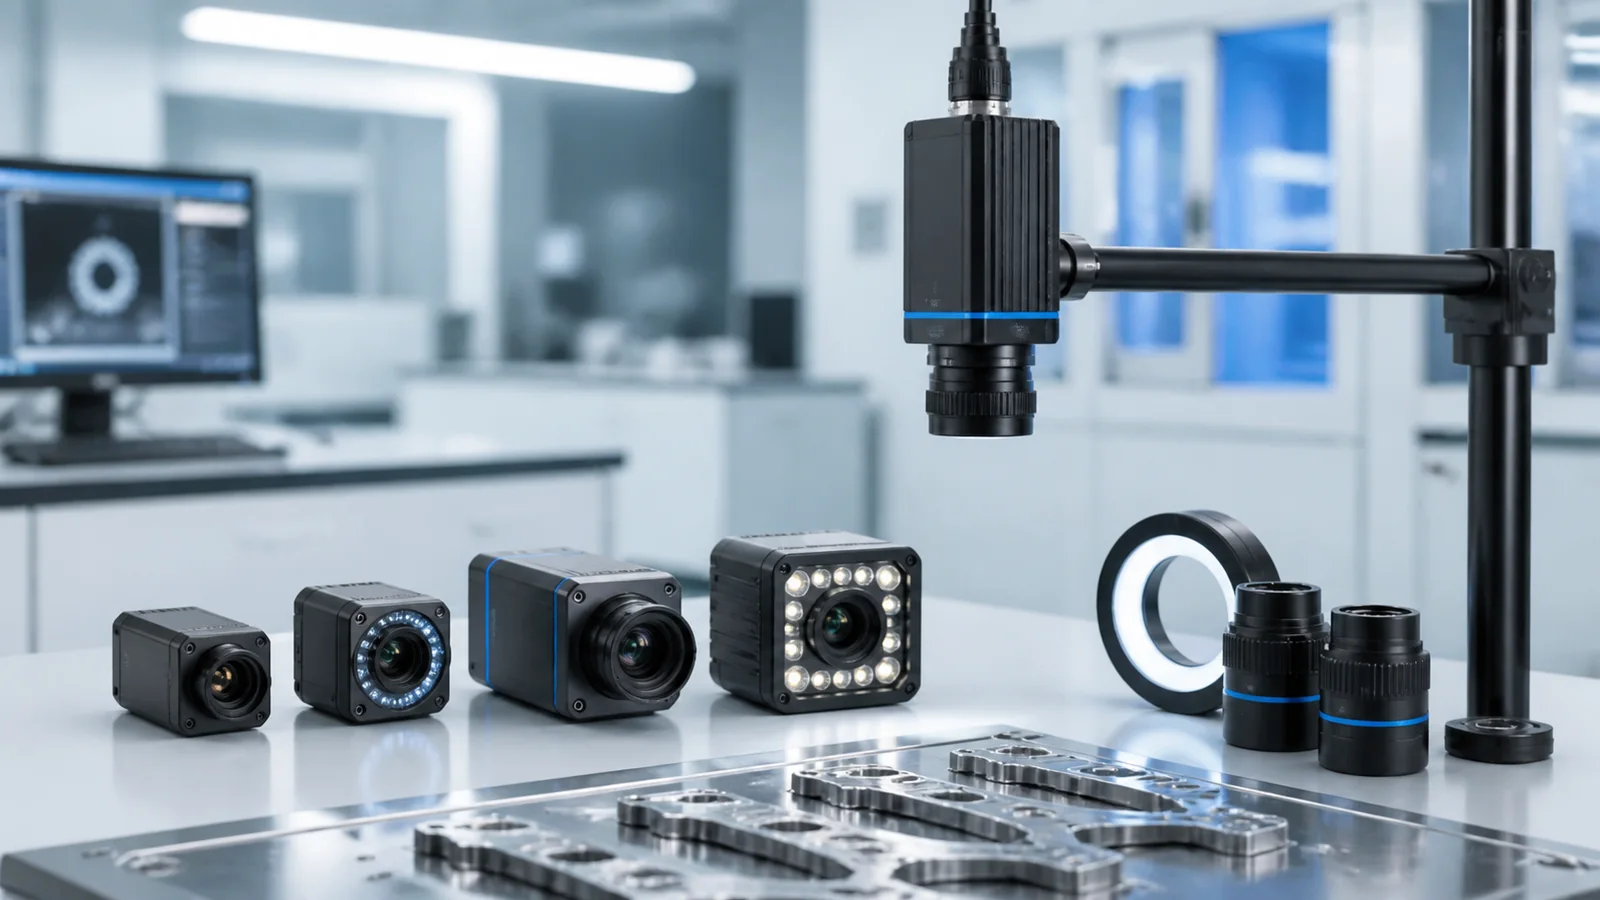
L’inspection humaine fatigue et varie, tandis qu’une caméra peut répéter la même recette. Mais reflets, variations de lots, cadence, position et apprentissage peuvent produire des faux rejets ou laisser passer un défaut. Cognex documente l’In-Sight 2800 comme système de vision combinant des outils fondés sur l’IA et des outils à règles pour des tâches de détection, classification et inspection. Pour TUG, la question n'est donc pas d'accumuler du matériel, mais de vérifier si caméra d’inspection qualité répond à la mission annoncée dans ses conditions réelles d'usage.
Ce qu’il faut savoir en 30 secondes
À considérer si défaut observable et chaîne optique restent compatibles avec la mission réelle.
Une caméra de vision industrielle peut répéter des contrôles visuels définis, comme présence, position ou classification. Elle ne prouve la qualité globale d’une pièce que si l’image, la recette et les performances ont été validées sur les défauts réellement recherchés.
- Confiance
- Confiance TUG : moyenne
- Ce qui fonde la fiche
- Niveau de preuve moyen : 2 source(s) publique(s), sans test physique TUG revendiqué.
- Dernière vérification
- 30/07/2026
- Version de page
- 2.0
Pour qui
- Vérifier qu’un composant attendu est visible à la bonne zone.
- Trier des variantes visuellement distinctes selon une recette validée.
Quand ce n’est pas le bon choix
- Une caméra ne détecte que les caractéristiques accessibles à son image et à sa recette.
- L’IA ne compense pas une optique, un éclairage ou un échantillon d’apprentissage insuffisant.
Dans le réel
Ce que ça change concrètement
Vérifier qu’un composant attendu est visible à la bonne zone.
Trier des variantes visuellement distinctes selon une recette validée.
Repérer une orientation, une position ou un aspect incompatible avec le standard.
Comprendre
Le problème à résoudre avant de comparer les objets
L’inspection humaine fatigue et varie, tandis qu’une caméra peut répéter la même recette. Mais reflets, variations de lots, cadence, position et apprentissage peuvent produire des faux rejets ou laisser passer un défaut.
Cognex documente l’In-Sight 2800 comme système de vision combinant des outils fondés sur l’IA et des outils à règles pour des tâches de détection, classification et inspection.
Définir le défaut
Transformer l’exigence qualité en caractéristique réellement visible et mesurable.
Former l’image
Choisir objectif, distance, éclairage, exposition et résolution pour stabiliser le contraste.
Construire la recette
Configurer outils à règles ou apprentissage sur des exemples représentatifs et séparés.
Valider en ligne
Mesurer faux rejets, défauts manqués, cadence, dérive et procédure de reprise.
Usages réels
Les situations qui changent la décision
Présence et absence
Vérifier qu’un composant attendu est visible à la bonne zone.
Classification
Trier des variantes visuellement distinctes selon une recette validée.
Contrôle d’assemblage
Repérer une orientation, une position ou un aspect incompatible avec le standard.
Bien choisir
Les critères qui changent vraiment la décision
Défaut observable
Décrire taille, contraste, fréquence, tolérance et variabilité des défauts réels.
Chaîne optique
Dimensionner capteur, focale, champ, distance et éclairage avant le choix de l’algorithme.
Cadence
Vérifier temps d’exposition, fréquence d’acquisition, déplacement et déclenchement.
Validation
Constituer des jeux séparés avec bons produits, défauts connus et conditions limites.
Intégration
Contrôler E/S, réseau, automate, archivage d’images et procédure en cas de panne.
Références documentées
Des exemples documentés, pas un classement automatique
In-Sight 2800
Système de vision industriel compact associant outils à règles et fonctions d’IA.
Point utile : Capteurs, cadence, interfaces, protection et familles d’outils sont documentés.
Limite : La performance dépend du défaut, de l’optique, de l’éclairage, des exemples et de la validation en ligne.
Source officielleLimites
Ce que cette fiche ne promet pas
- Une caméra ne détecte que les caractéristiques accessibles à son image et à sa recette.
- L’IA ne compense pas une optique, un éclairage ou un échantillon d’apprentissage insuffisant.
- L’indice IP67 documenté dépend de l’installation correcte des câbles, bouchons et protections.
- Une décision de vision ne constitue pas à elle seule une déclaration réglementaire de conformité.
Alternatives contextuelles
Faire autrement reste une option
Gabarit mécanique ou capteur simple
Utile si : Le contrôle porte sur une présence ou une cote très simple
Compromis : Robuste et lisible, moins flexible.
Inspection humaine assistée
Utile si : Les défauts sont rares, complexes ou évolutifs
Compromis : Souple, mais variable et difficile à cadencer.
Métrologie dédiée
Utile si : Une cote avec incertitude définie décide l’acceptation
Compromis : Plus probante, souvent plus lente.
État des preuves
Ce qu’on sait — et ce qu’on ne sait pas encore
Ce qu’on sait
- Transformer l’exigence qualité en caractéristique réellement visible et mesurable.
- Choisir objectif, distance, éclairage, exposition et résolution pour stabiliser le contraste.
- Configurer outils à règles ou apprentissage sur des exemples représentatifs et séparés.
- Mesurer faux rejets, défauts manqués, cadence, dérive et procédure de reprise.
Ce qu’on ne sait pas encore
- À vérifier dans le contexte réel : défaut observable et son effet sur la mission annoncée.
- À vérifier dans le contexte réel : chaîne optique et son effet sur la mission annoncée.
Preuve et fraîcheur
Ce que les sources permettent réellement de dire
Synthèse fondée sur les sources publiques visibles dans la fiche ; les affirmations restent attribuées et aucun test physique TUG n'est revendiqué.
Le point décisif
Cette famille d'objets mérite d'être considérée si ses contraintes restent compatibles avec la mission suivante : détecter de façon répétable un défaut visible ou une erreur d’assemblage, puis isoler les cas douteux sans confondre décision algorithmique et conformité complète. Le choix doit encore être confronté aux limites documentées, sans transformer une préparation utile en promesse universelle.
Questions fréquentes
Les points à clarifier avant de choisir
État éditorial : cette fiche continue d’être relue. Aucune information manquante n’est remplacée par une donnée inventée.